DINSEN RúraZameriava sa na potrubný biznis. Vďaka bohatým skúsenostiam a pokročilým technológiám ponúka produkty z tvárnej liatiny, liatinové rúry (nazývané aj SML rúry), tvarovky a spojky atď., ktoré sa široko používajú v infraštruktúre, stavebníctve, zásobovaní vodou, hoteloch, na letiskách a v energetike. Je spoľahlivým poskytovateľom riešení pre potrubia pre mnoho veľkých projektov.
Výrobný proces potrubia
1.Tavenie surovín
Surovina surové železo na výrobu rúr a tvaroviek.
Príslušenstvo vyžaduje železo č. 15 a rúry železo č. 20.
Obrázok nižšie zobrazuje elektrickú pec, ktorá využíva elektrinu na ohrev železa na chlieb do roztaveného železa.
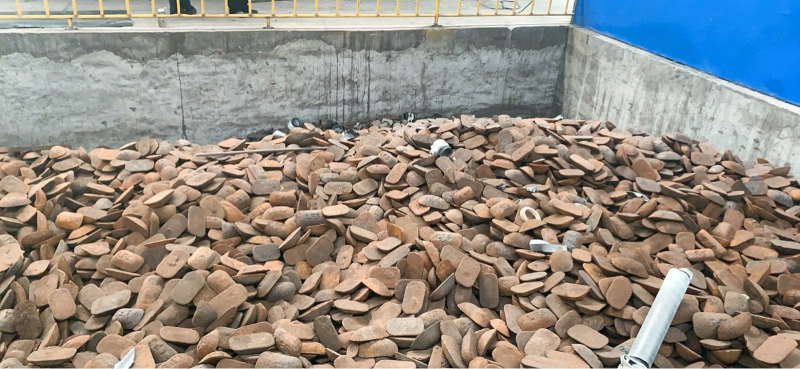
Surové železo
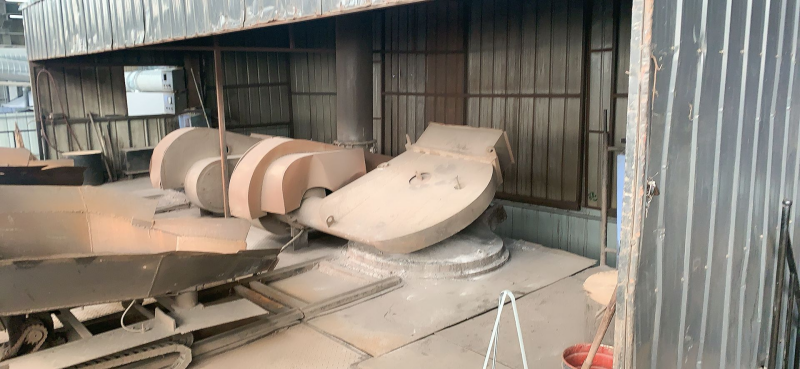
Elektrická pec
2.Odstredivé odlievanie
Podľa potreby vopred vymeňte formu potrubia s príslušným priemerom pre odstredivku.
Roztavené železo sa vstrekuje do vysokorýchlostnej rotujúcej odstredivkovej formy zvnútra smerom von cez prietokový kanál.
Množstvo roztaveného železa sa vypočíta podľa priemeru odlievanej rúry.
Po vytvarovaní a ochladení rúry sa vytiahne z formy a inšpektor kvality skontroluje jej vzhľad a odváži ju. Kvalifikovaní pracovníci pristúpia k následnej práci.
Forma rúry je väčšia ako 3 metre, čo je výhodné na neskoršie rezanie nerovnomerne tvarovaných častí hlavy alebo chvosta.
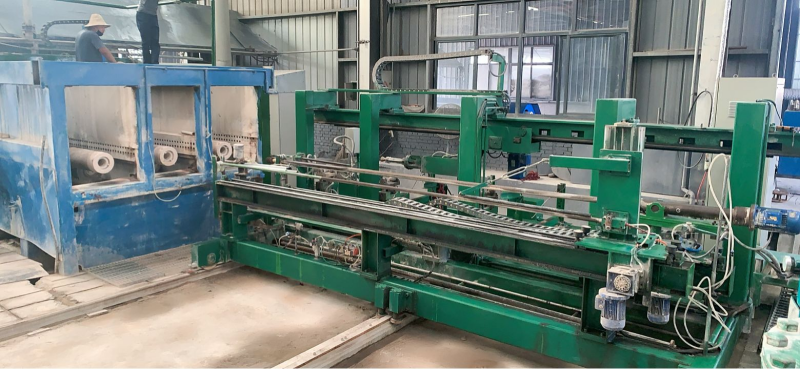
Odstredivka
3. Rezanie, kontrola a leštenie rúr
Po výbere kvalifikovaných rúr pracovníci odrežú nerovnomerne tvarované časti na hlave a zadnej časti, aby sa zachovala efektívna dĺžka rúry 3 m.
Po dokončení rezania sa vykoná ďalšia kontrola, aby sa vybrali rúry s nerovnomernou hrúbkou steny a eliptickou deformáciou na pretavenie.
Leštenie vyžaduje leštenie vnútornej aj vonkajšej strany potrubia, aby sa zabezpečilo, že vnútorná aj vonkajšia strana sú hladké a vhodné na následné lakovanie.
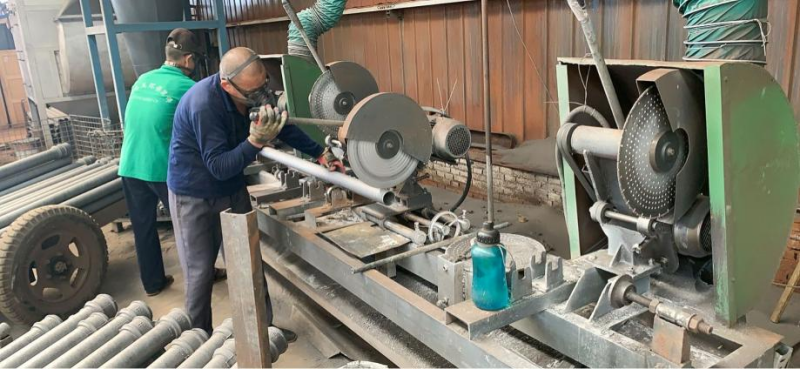
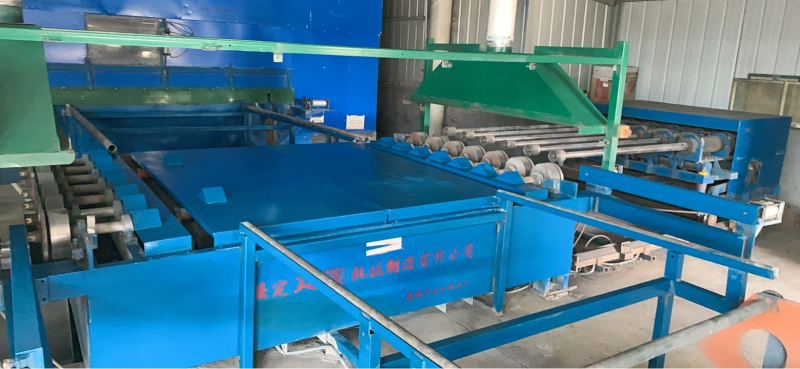
Brúska
4. Vnútorné a vonkajšie striekanie
Vnútorná stena leštenej rúry musí byť udržiavaná obzvlášť hladká a čistá. Po vysušení a zahriatí sa vnútorná stena ošetrí antikoróznou farbou, teda nastrieka sa žltou epoxidovou farbou.
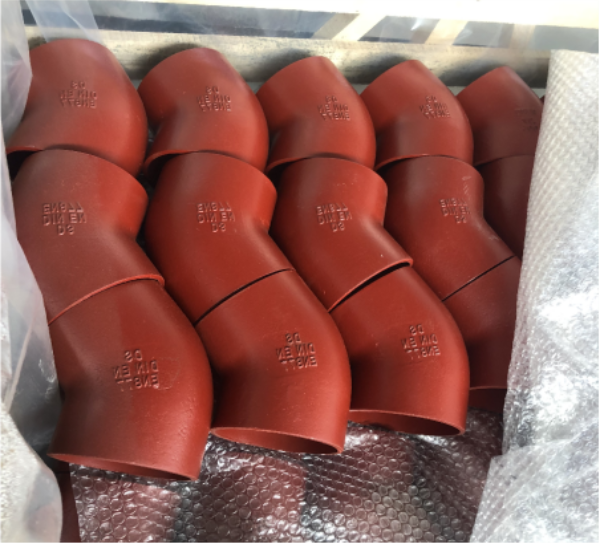
Rovnaká operácia sa vykonáva aj na vonkajšej strane, nastriekaná červenohnedou epoxidovou farbou.
Továreň bude pravidelne odoberať vzorky a namátkovo kontrolovať šaržu výrobkov, aby sa zabezpečilo, že vlastnosti výrobku spĺňajú požiadavky normy EN877.
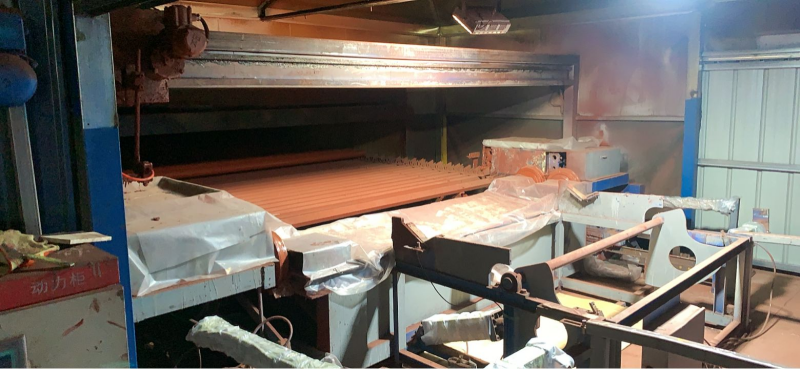
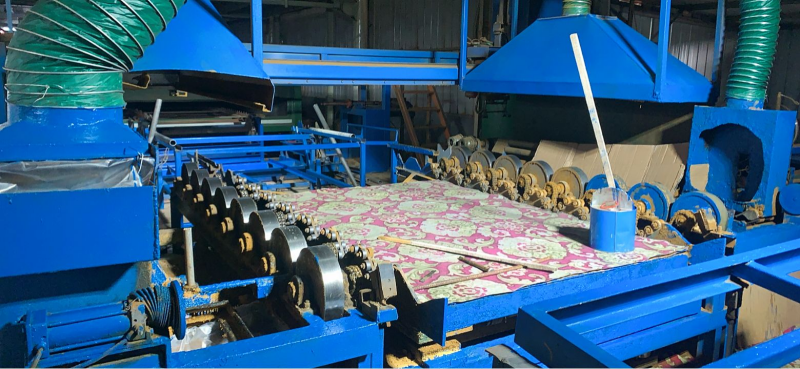
5. Sušenie, orezávanie, striekanie, balenie
Po nastriekaní farby zvnútra aj zvonka sa potrubie vysuší, aby sa zabezpečila priľnavosť farby.
Po zaschnutí pracovníci opravia farbu na potrubí, najmä na oboch koncoch, aby zabezpečili pokrytie a krásu farby.
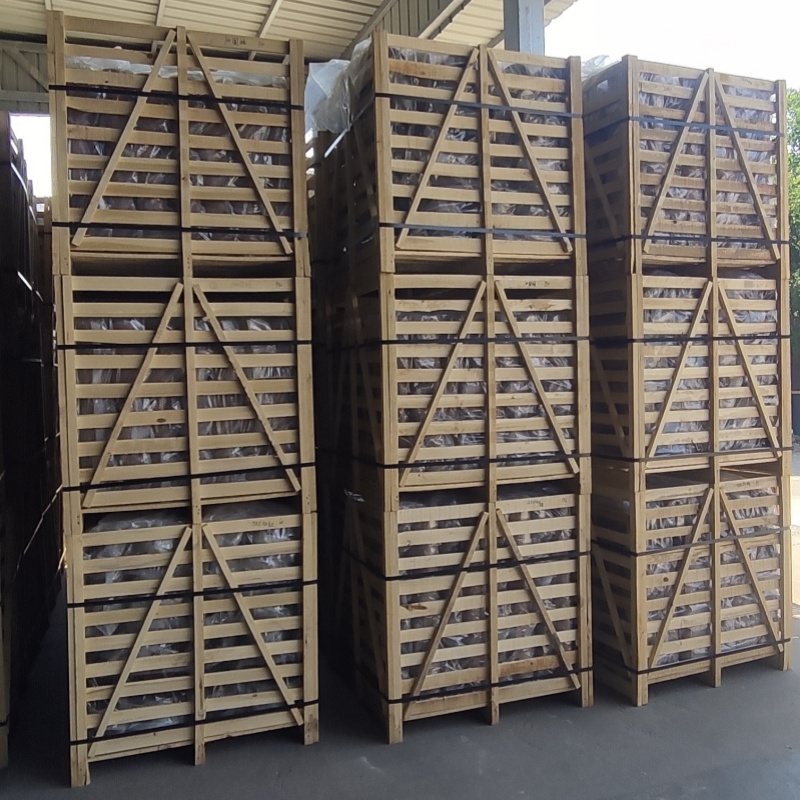
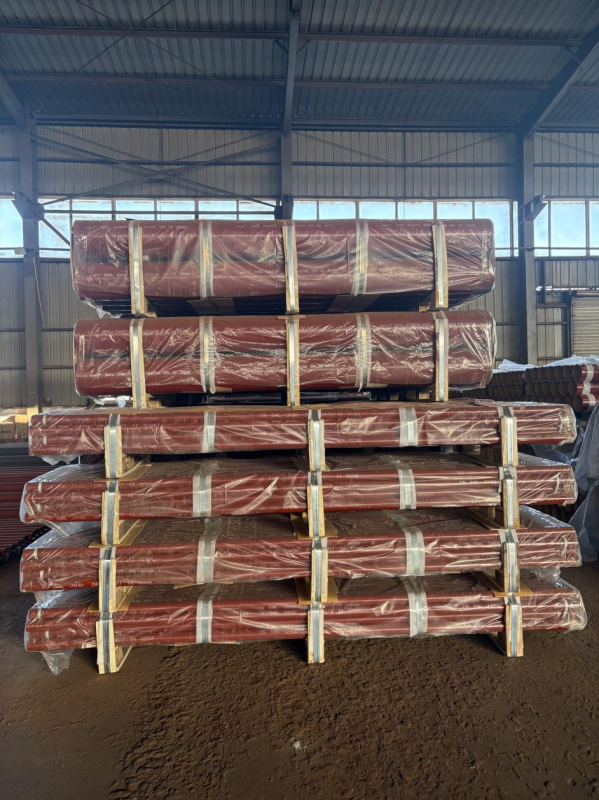
Nakoniec bude potrubie nastriekané ochrannou známkou zákazníka a zabalené podľa zvykov zákazníka.
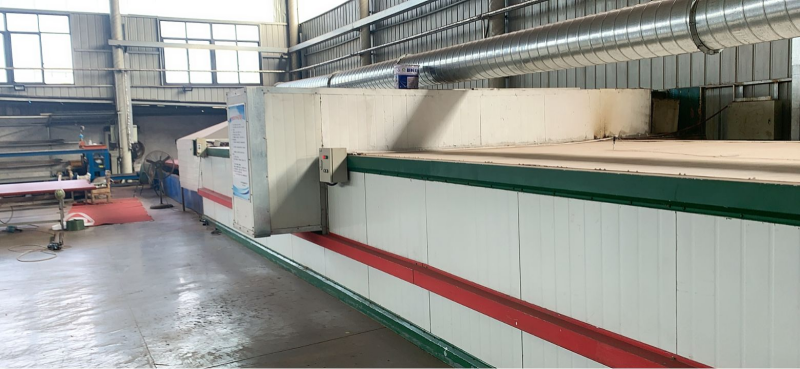
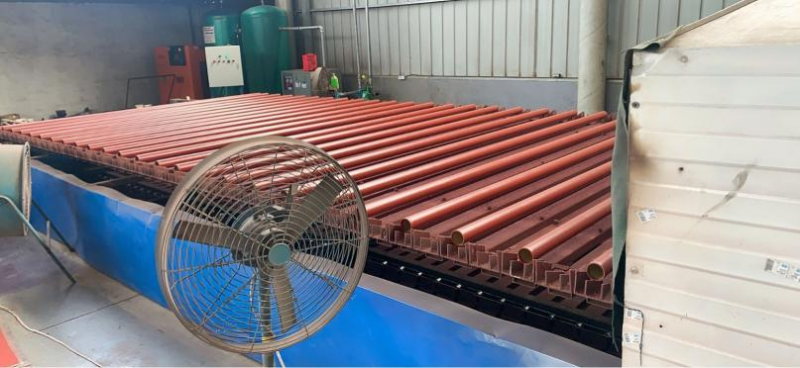
Sušička
Proces výroby príslušenstva
1. Príprava formy
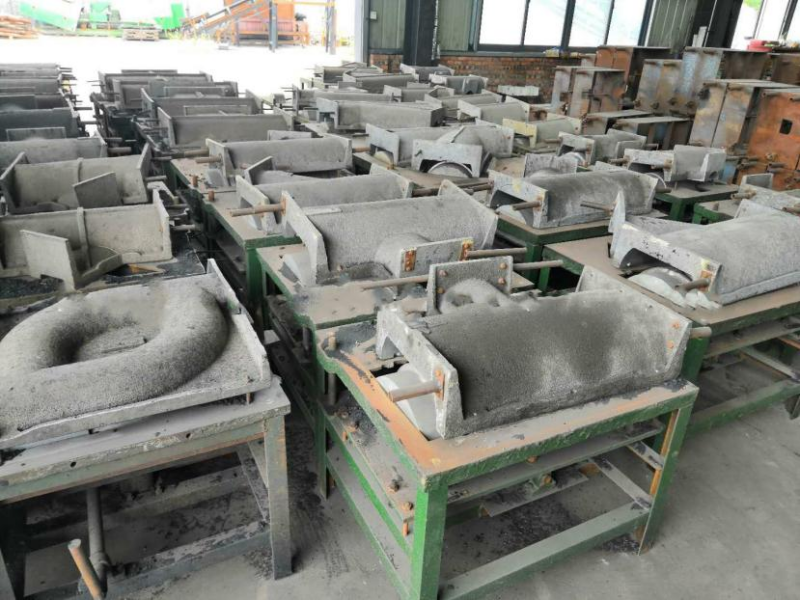
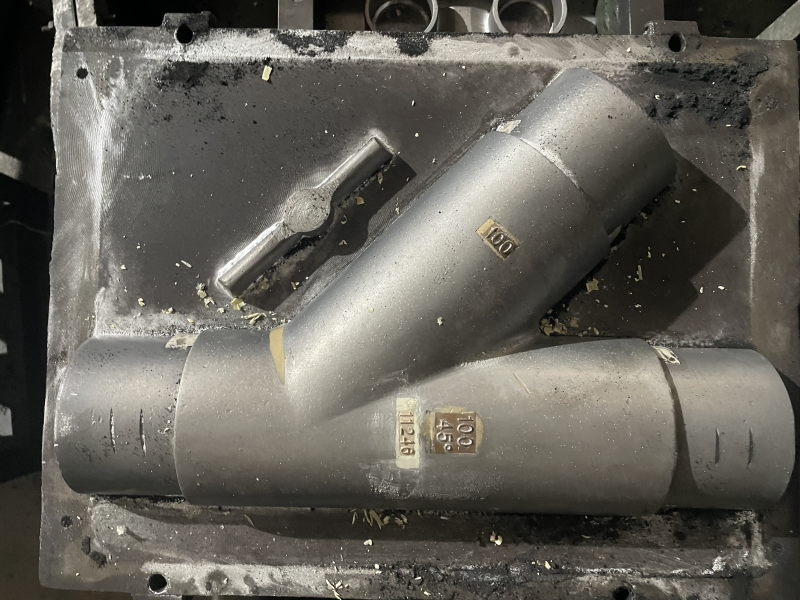
Spoločnosť DINSEN v súčasnosti ponúka formy všetkých modelov a špecifikácií. Vždy, keď továreň zabezpečí výrobu, je potrebné zmeniť odliatok a číslo šarže vo forme a po jej získaní môžu pracovníci začať s výrobou.
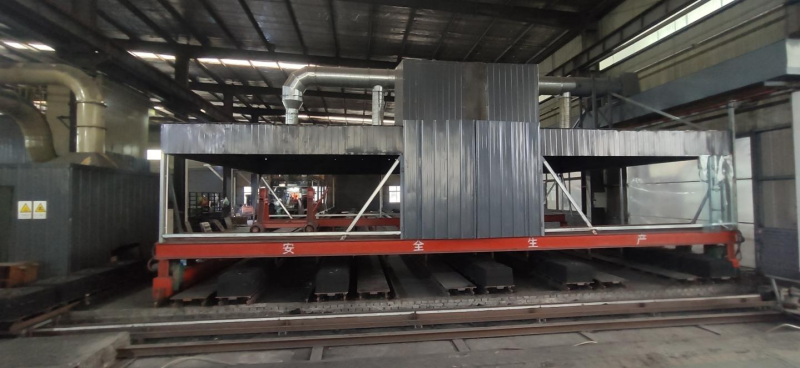
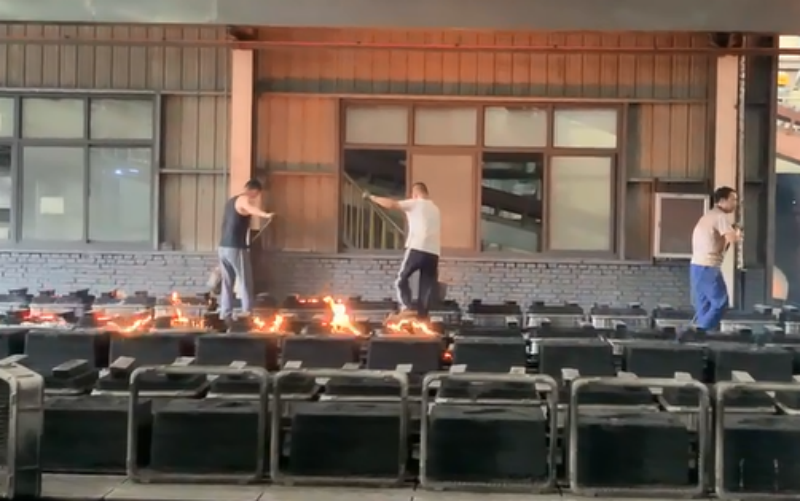
2. Ručné liatie, automatizovaná linka na výrobu rúr
Pracovníci položia hornú a dolnú formu na plochú dosku, položia na ňu pieskovisko, naplnia ho pieskom, zhutnia ho a vyrovnajú. Potom spoja hornú a dolnú formu a upevnia ich a po naliatí roztaveného železa sa vytvarujú naraz.
Každý pracovník dokáže vyrobiť v priemere 300 kg potrubných tvaroviek za deň, pretože časté zmeny foriem nielen ovplyvňujú výrobný harmonogram továrne, ale priamo ovplyvňujú aj výkon pracovníkov.
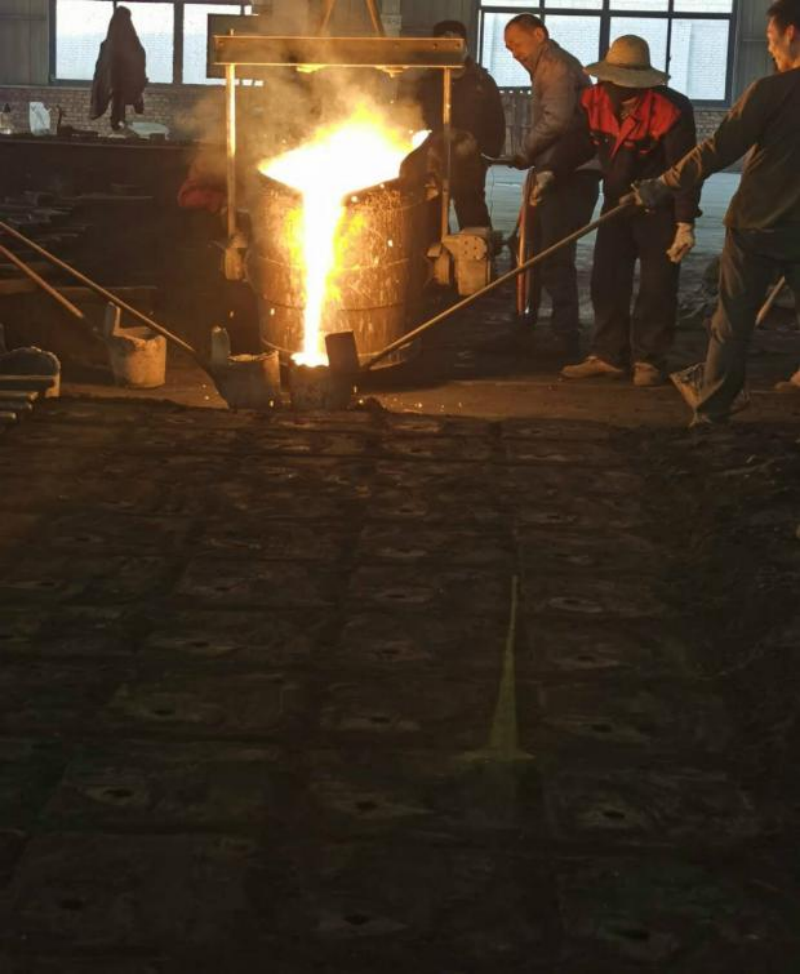
Automatizovaná linka na výrobu rúr, manuálne liatie
V porovnaní s tradičným procesom ručného odlievania do piesku je jeho najväčšou výhodou minimalizácia spotreby pracovnej sily a materiálnych zdrojov a maximalizácia efektivity výroby, čím sa zabezpečí, že kvalita výrobku spĺňa normy a špecifikácie sú jednotné, čo môže výrazne zlepšiť efektivitu výroby a skrátiť výrobný cyklus výrobku.
3. Ručné brúsenie
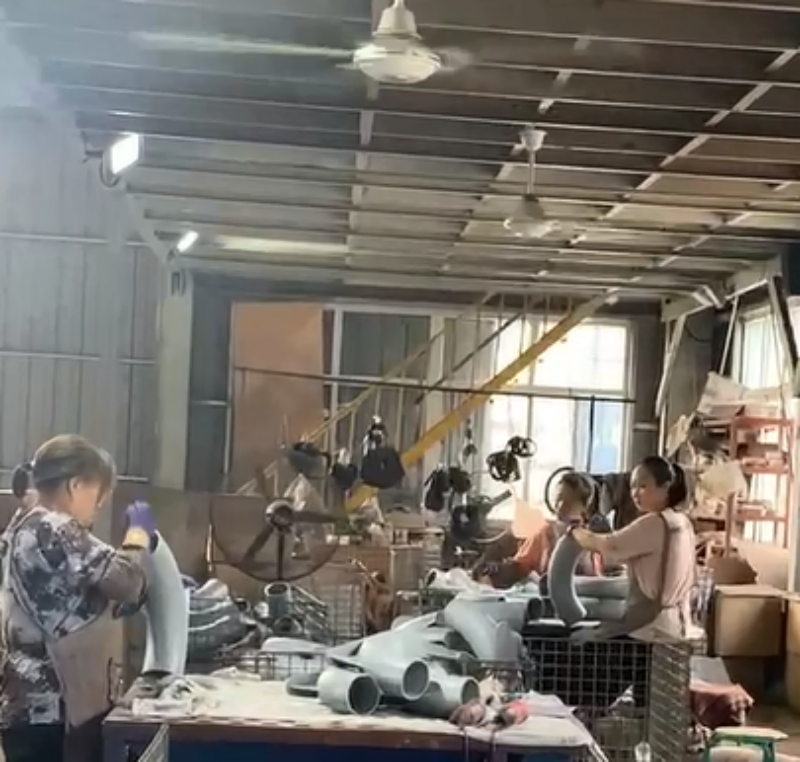
Za predpokladu zabezpečenia vonkajších rozmerov dielov musia pracovníci odstrániť vtokové otvory, stúpačky, opar, ostrapky a formovací piesok z povrchu brúsením. Musí sa tiež opraviť nedostatok mäsa spôsobený nedostatočným odlievaním, kľúčovými dierkami alebo čistením piesku. Pred následným striekaním sa uistite, že nečistoty na povrchu odliatku sú čisté a vyleštené.
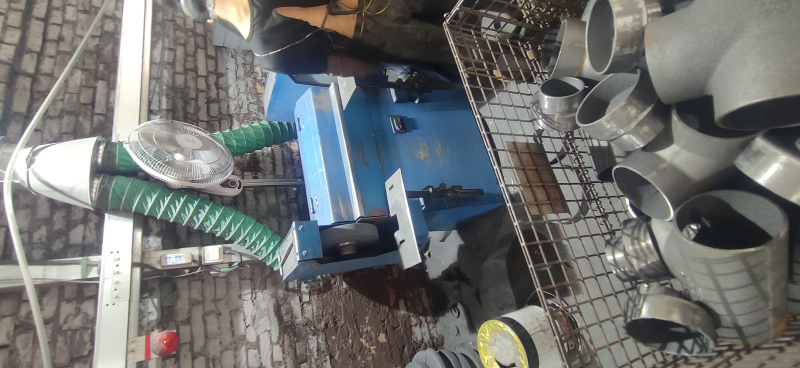
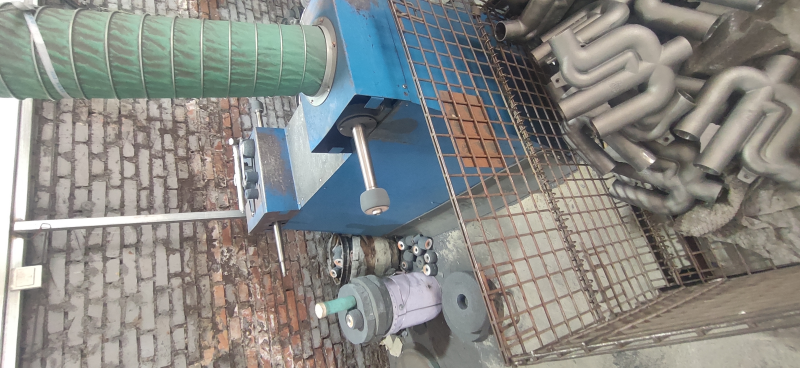
4. Leštenie vonkajších stien,Brúsenie vnútorných stien,Jemné mletie
5. Maľovanie, práškové lakovanie, balenie
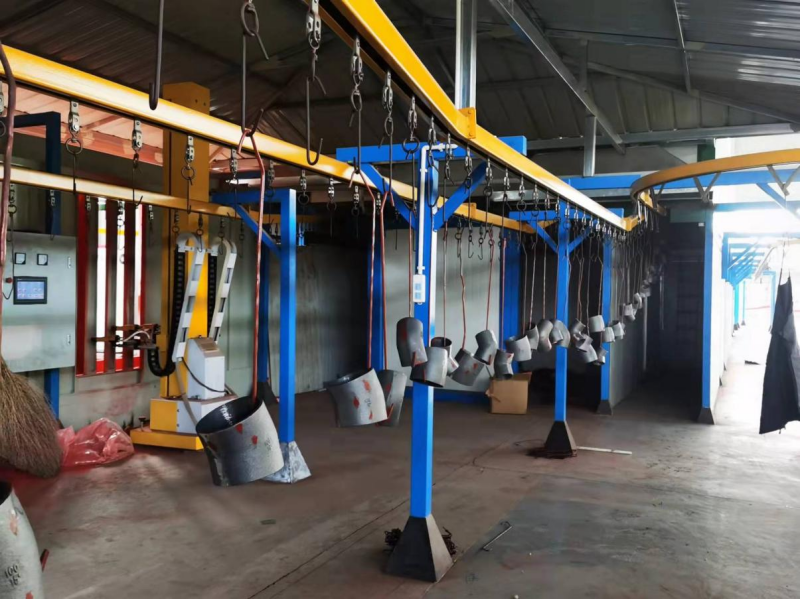
Nanášanie farby: Potrubné tvarovky je potrebné predhriať na 70 – 80 ℃ a nastriekať epoxidovú farbu.
Práškové striekanie: Pred striekaním epoxidového prášku je potrebné predhriať potrubné tvarovky na 180 – 200 ℃.