DINSEN Metalsa angažuje v oblasti spracovania kovov a výrobkov z nehrdzavejúcej ocele. Je zdatná v rôznych procesoch spracovania kovov a dosiahla pozoruhodné výsledky vo výskume, vývoji a výrobe upevňovacích prvkov, svoriek, spojok, rúrok a tvaroviek z nehrdzavejúcej ocele atď. Na trh prináša vysoko kvalitné a rozmanité kovové výrobky a vďaka vysokej kvalite výrobkov a vynikajúcemu remeselnému spracovaniu si v tomto odvetví vybudovala dobrú reputáciu.
Spracovanie kovov, na príklade svoriek
1. Surovina
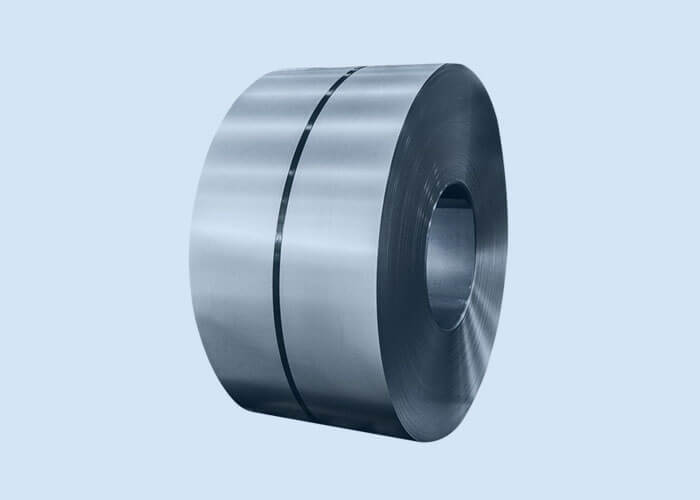
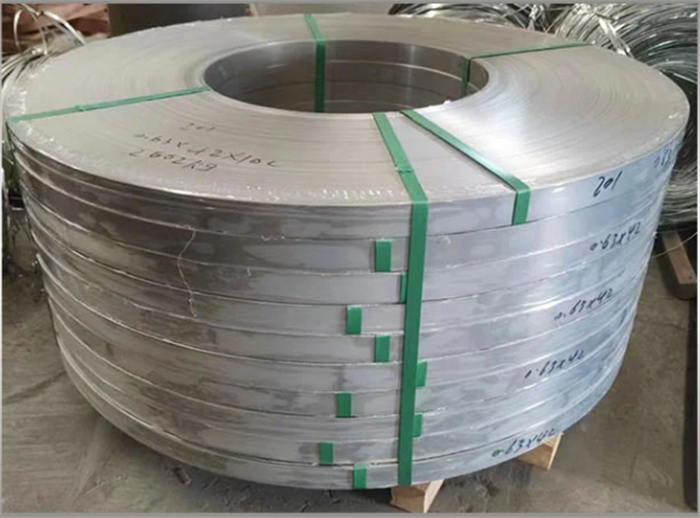
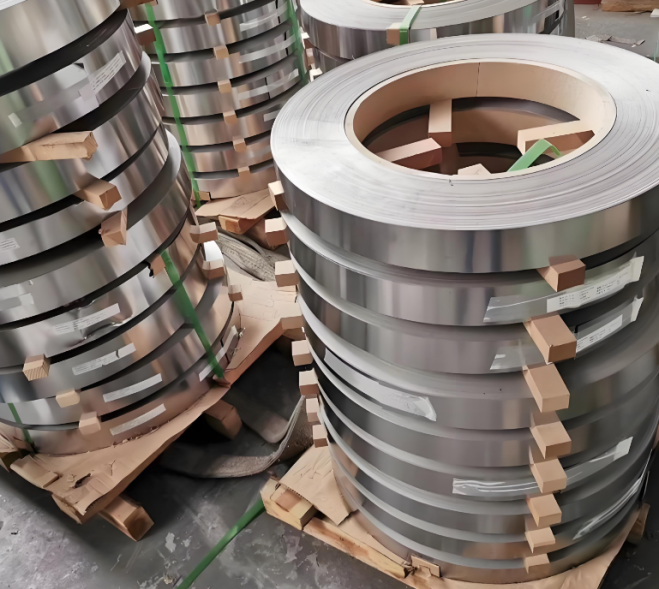
Výber surovín: Bežnými materiálmi sú nehrdzavejúca oceľ (ako napríklad 304, 316), uhlíková oceľ (Q235) alebo pozinkovaný oceľový pás, ktoré je možné vybrať podľa požiadaviek na odolnosť proti korózii, pevnosť a náklady.
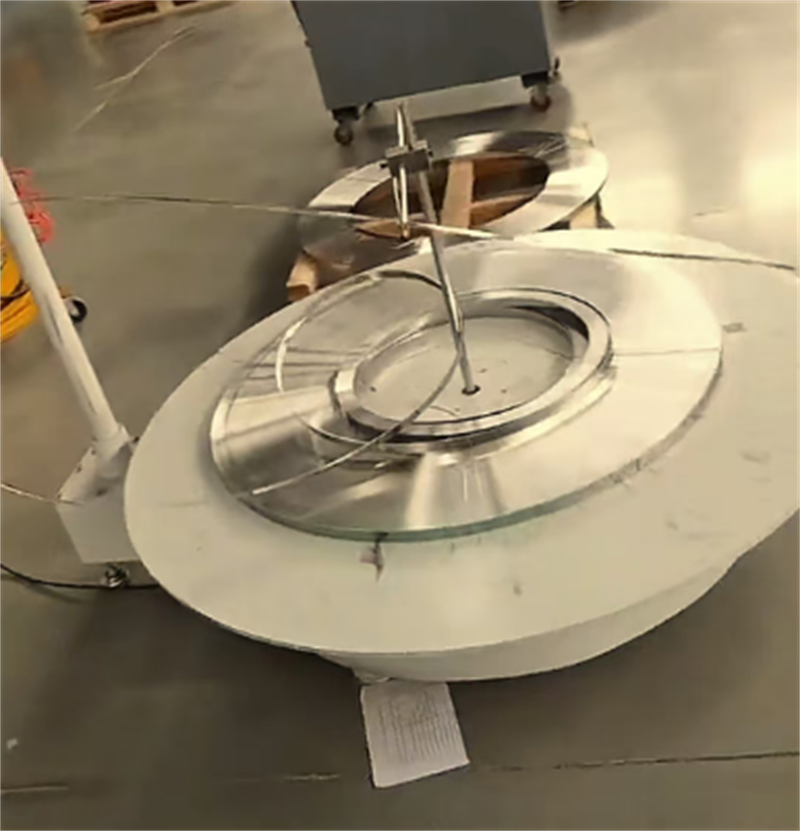
Rezanie oceľového pásu: Veľký oceľový pás sa nareže na požadovanú šírku (napríklad 10 mm, 12 mm) pomocou rezného stroja, aby sa zabezpečila rozmerová presnosť a rovinnosť hrán.
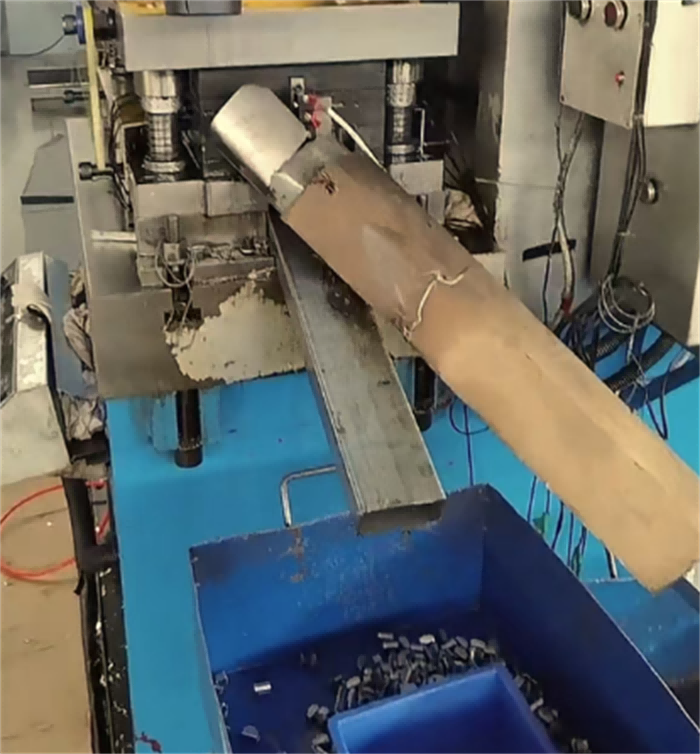
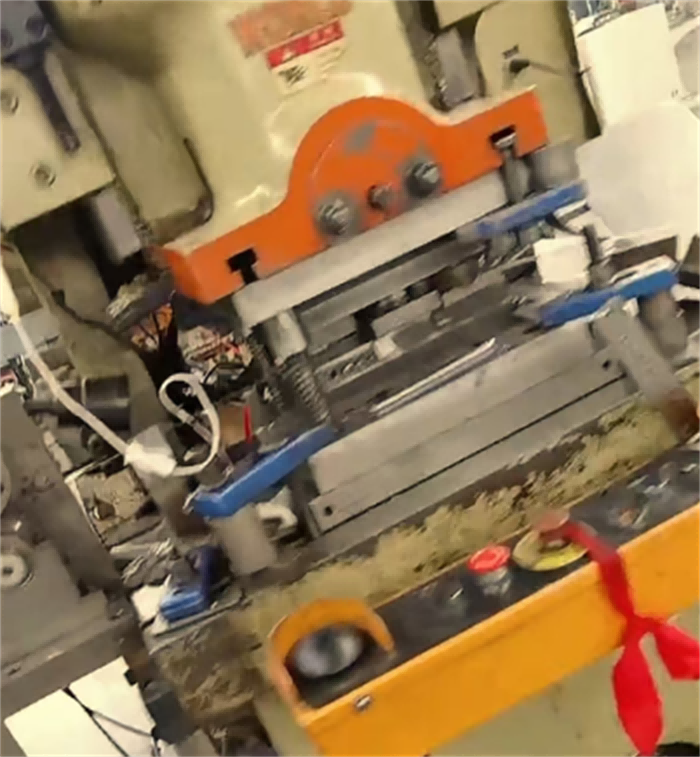
2. Razenie
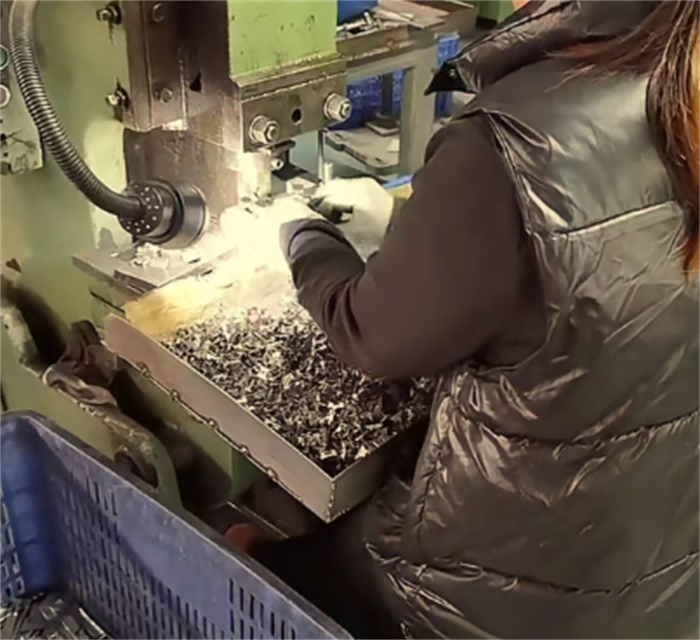
Návrh raznice: Navrhnite raznicu podľa typu hrdlovej svorky (napríklad závitovkový typ, typ skrutky) na vyrazenie tela hrdlovej svorky (oceľový pás), zaisťovacieho ucha, závitového otvoru a ďalších štruktúr.
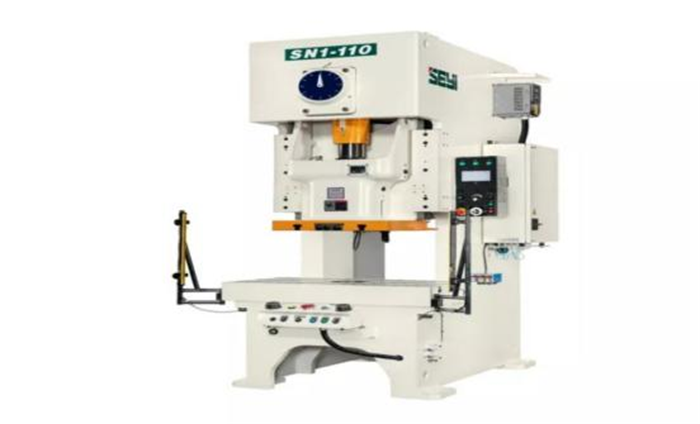
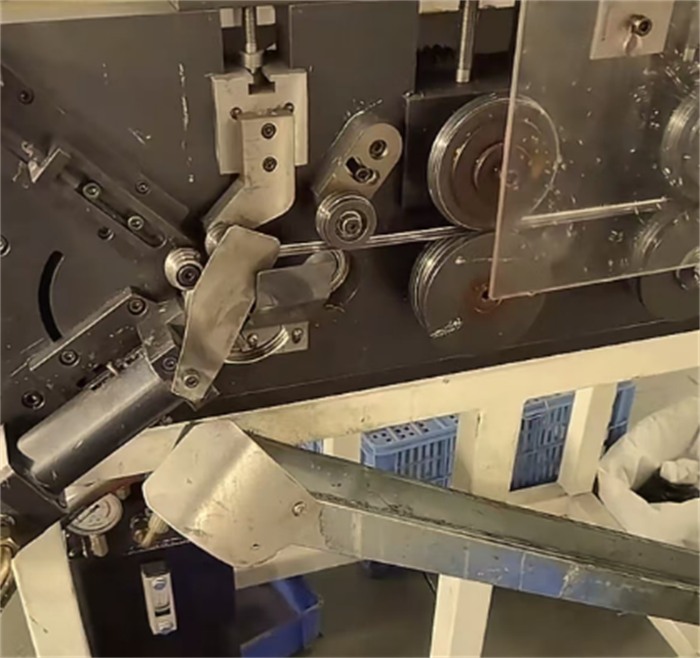
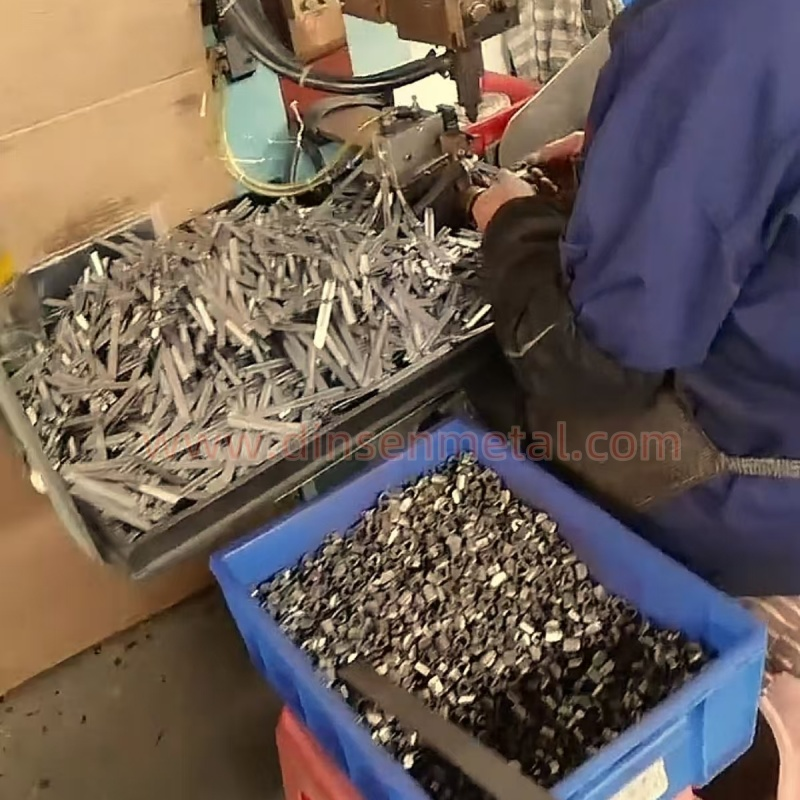
Lisovanie oceľových pásov: Na vyrazenie oceľového pásu do tvaru prstencového pásu so zubovými vzormi (na zvýšenie trenia) použite raziaci lis a kontinuálnu matricu a opracujte blokovací mechanizmus (napríklad drážky pre závitovkové koleso alebo otvory pre skrutky).
3. Zváranie
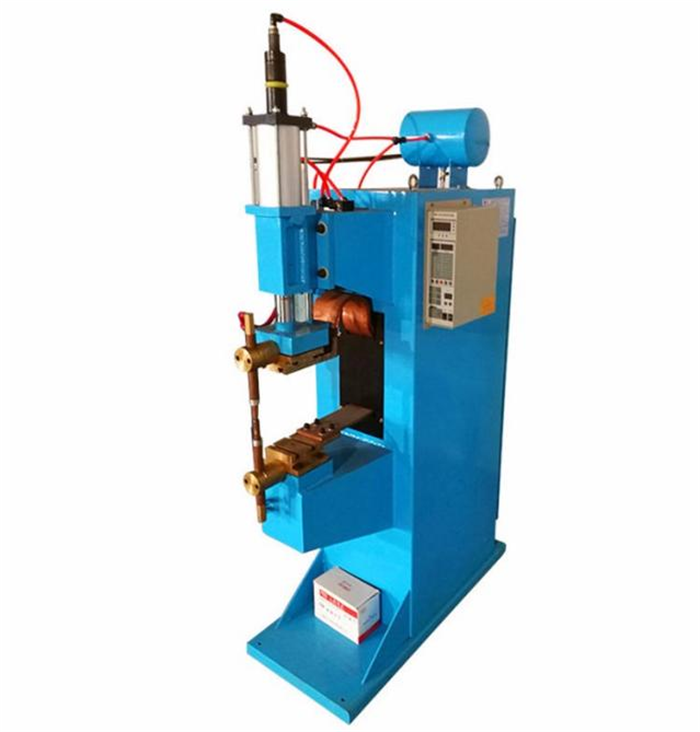
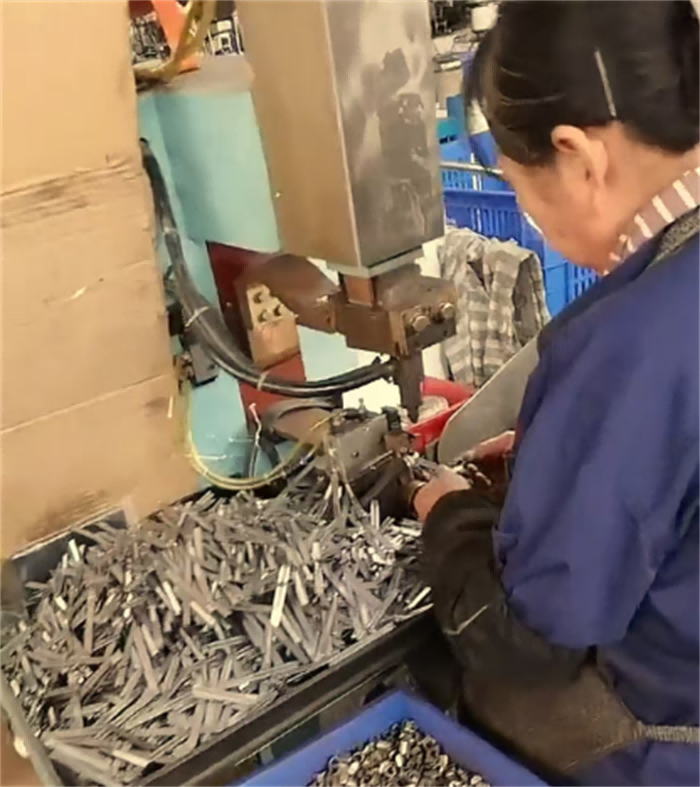
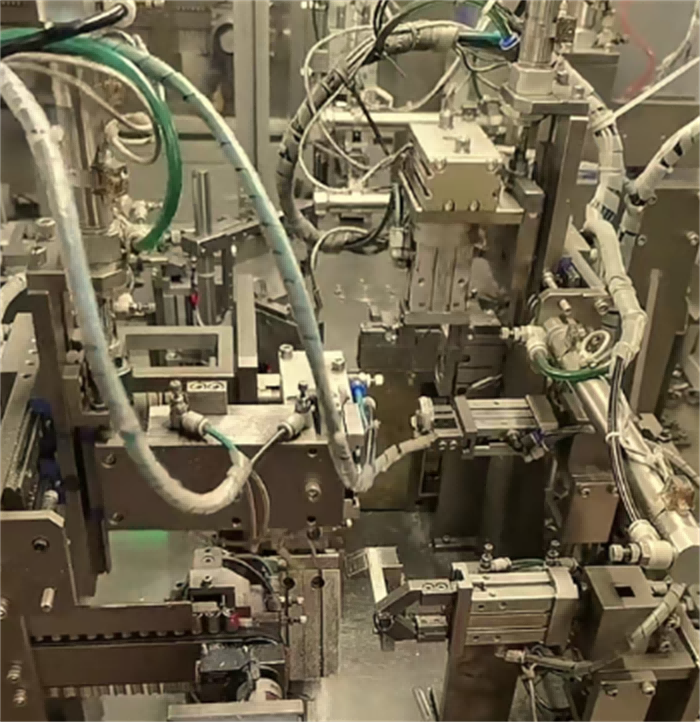
Bodové zváranie/laserové zváranie: Zaisťovací mechanizmus (ako napríklad závitovkové sedlo, základňa skrutky) je zvarený a upevnený k oceľovému pásu, aby sa zabezpečila pevnosť a bezotrepový zvar.
Automatizované zváranie: Vysoko presné hrdlové svorky sú zvárané robotickým laserom pre zlepšenie účinnosti a konzistentnosti.
4. Povrchová úprava
Galvanické pokovovanie/striekanie: Materiály z uhlíkovej ocele je potrebné ošetriť proti hrdzi, napríklad zinkovaním (biely zinok, farebný zinok), niklom alebo striekaním epoxidovou živicou.
Pasivačná úprava: Hadicové svorky z nehrdzavejúcej ocele sú pasivované morením, aby sa zvýšila odolnosť proti korózii.
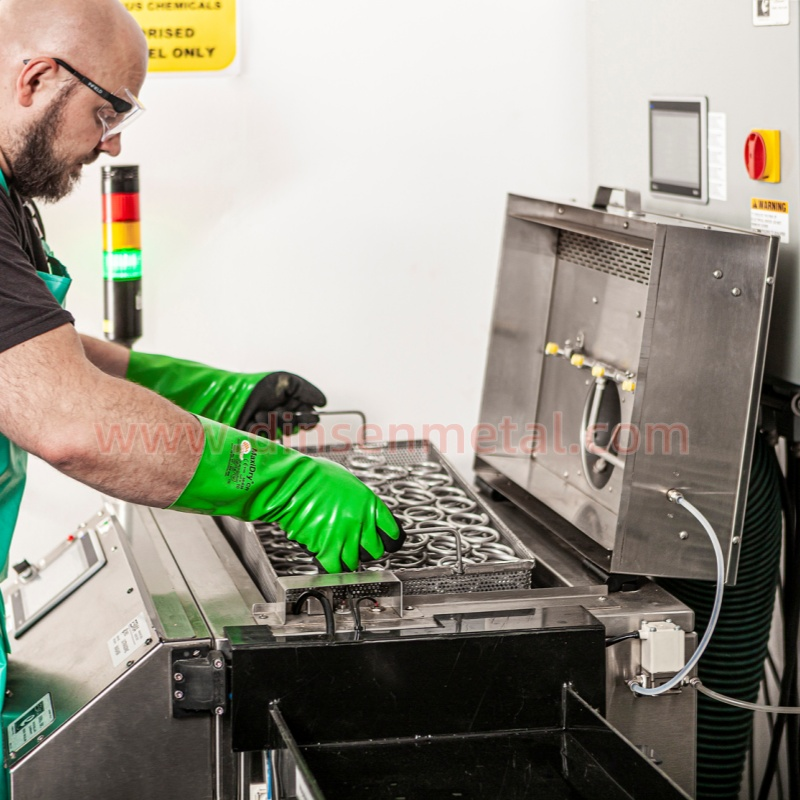
Pasivačná úprava
5. Montáž a uzamknutie
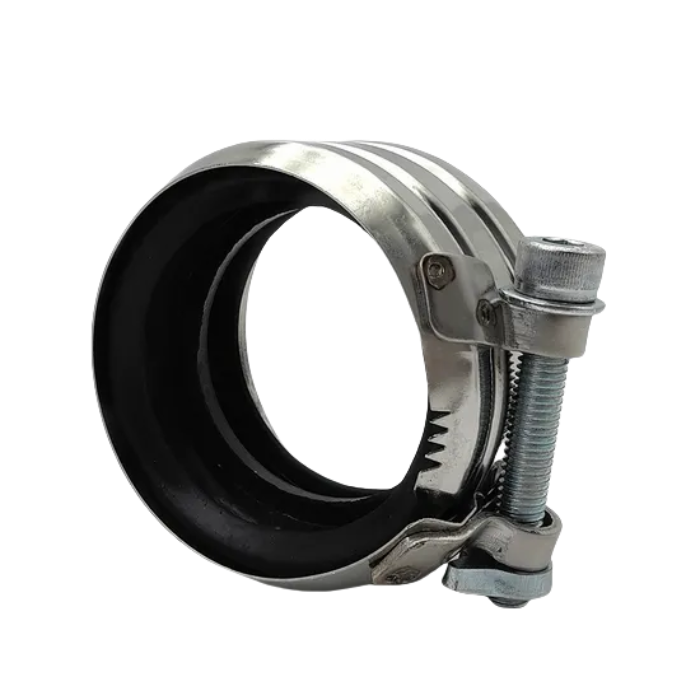
Závitovková svorka hrdla: nainštalujte zostavu závitovkového prevodu, upevnite závitovkové sedlo nitovaním alebo zváraním, aby ste zabezpečili plynulé otáčanie.
Skrutková svorka hrdla: vyvŕtajte a narežte závity na oboch koncoch oceľového pásu, nainštalujte skrutky a matice a kalibrujte presnosť zhody závitov.
6. Kontrola kvality
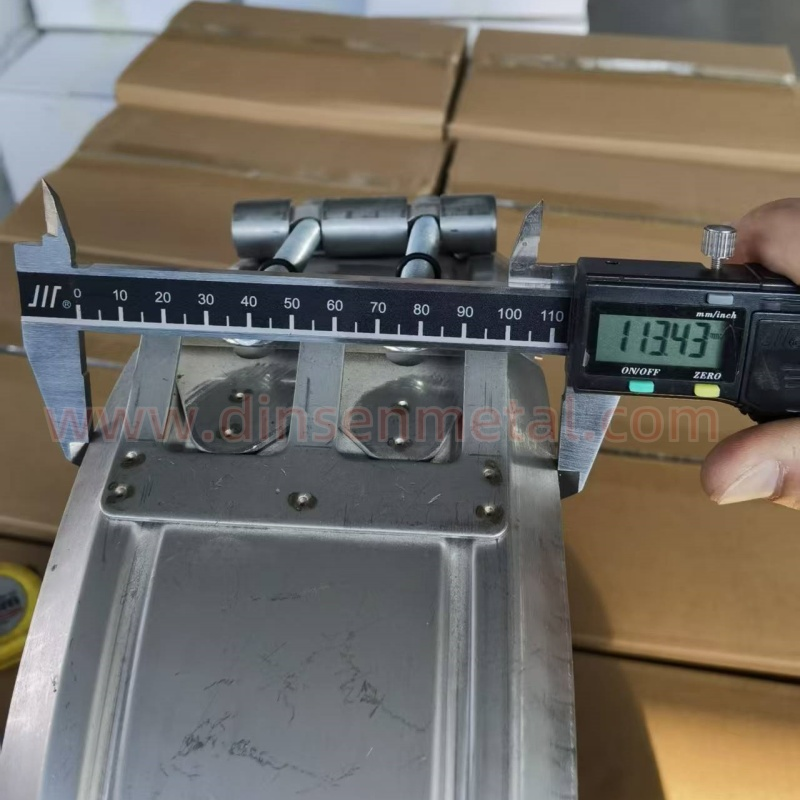
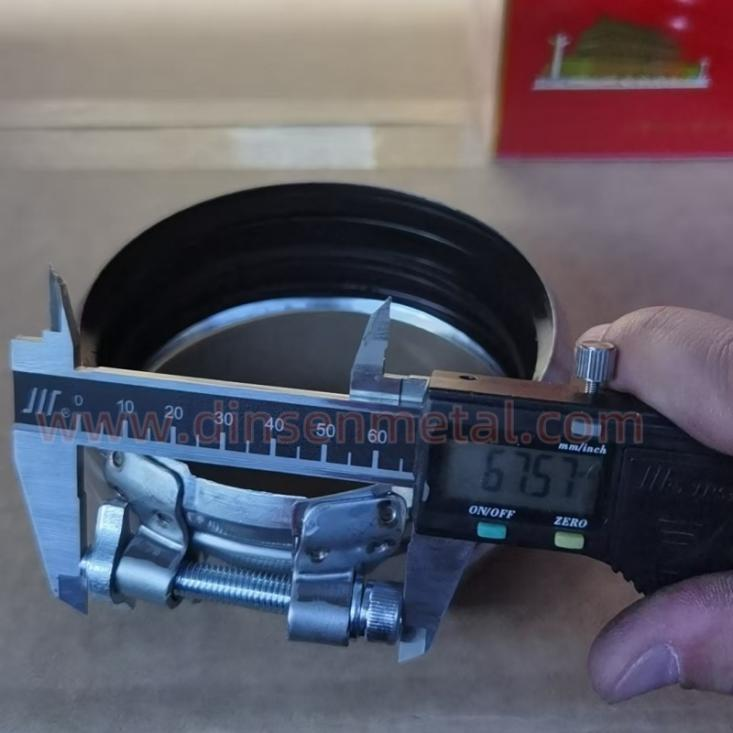
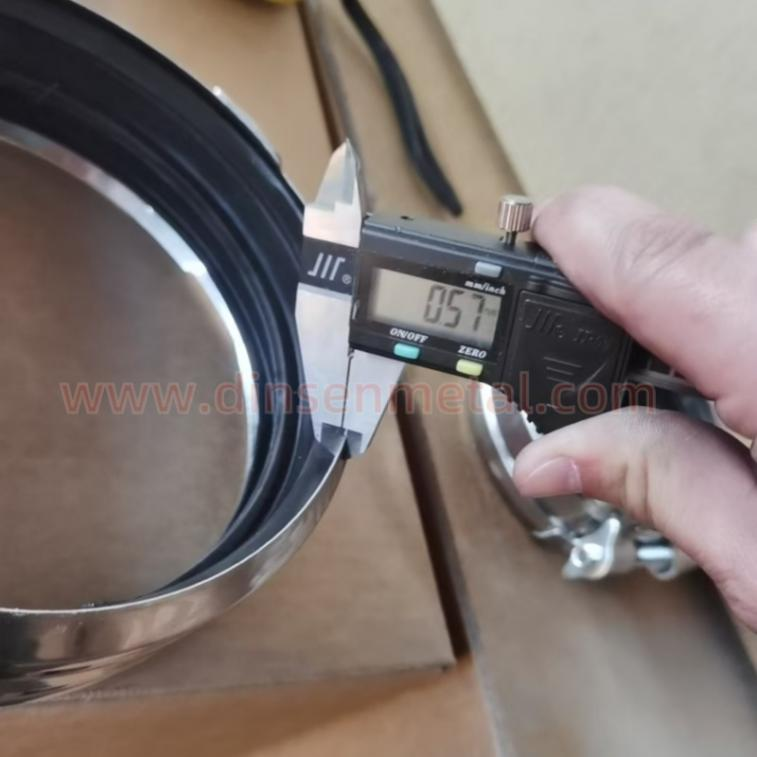
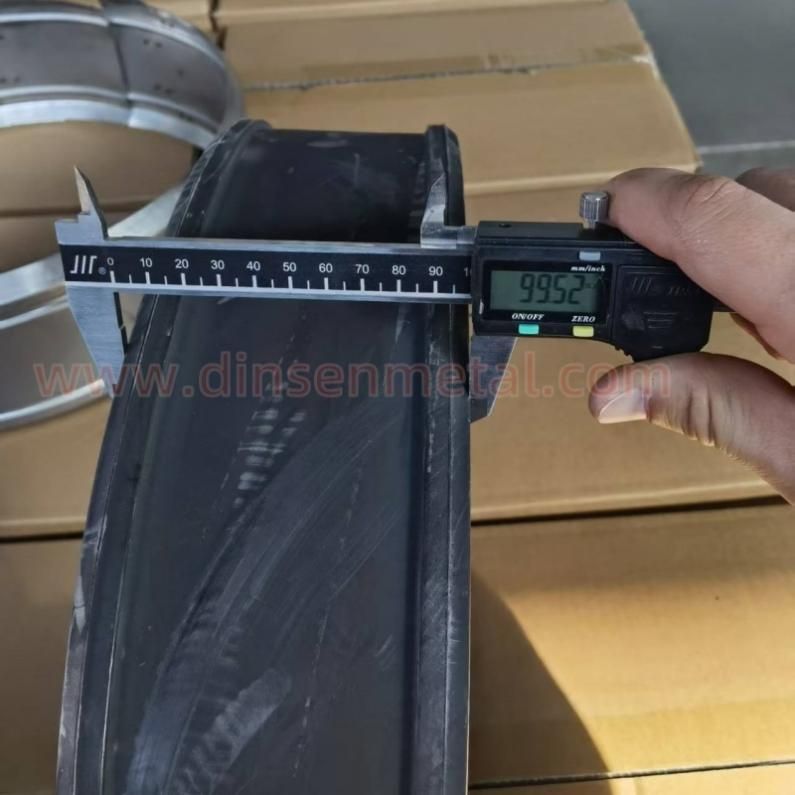
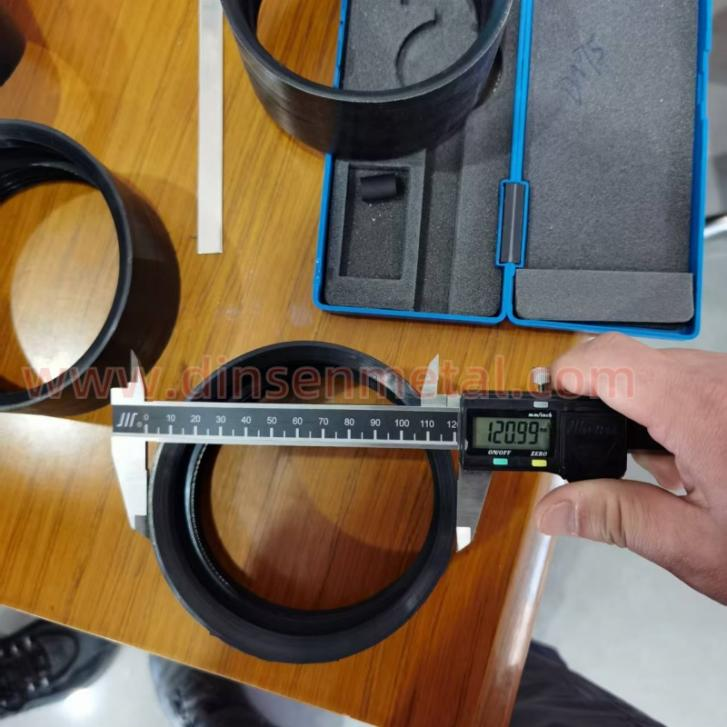
Detekcia rozmerov: Na meranie vnútorného priemeru hrdlovej svorky, hrúbky oceľového pásu a polohy blokovacieho mechanizmu použite posuvné meradlá a projektory.
Skúška pevnosti: Na otestovanie upínacej sily hrdlovej svorky (napríklad pevnosť v ťahu ≥ 500 MPa) a trvanlivosti blokovacieho mechanizmu použite stroj na skúšanie ťahu.
Skúška odolnosti proti korózii: Skúška soľným sprejom (napríklad 48 – 96 hodín) na overenie účinku povlaku alebo pasivácie
7. Balenie
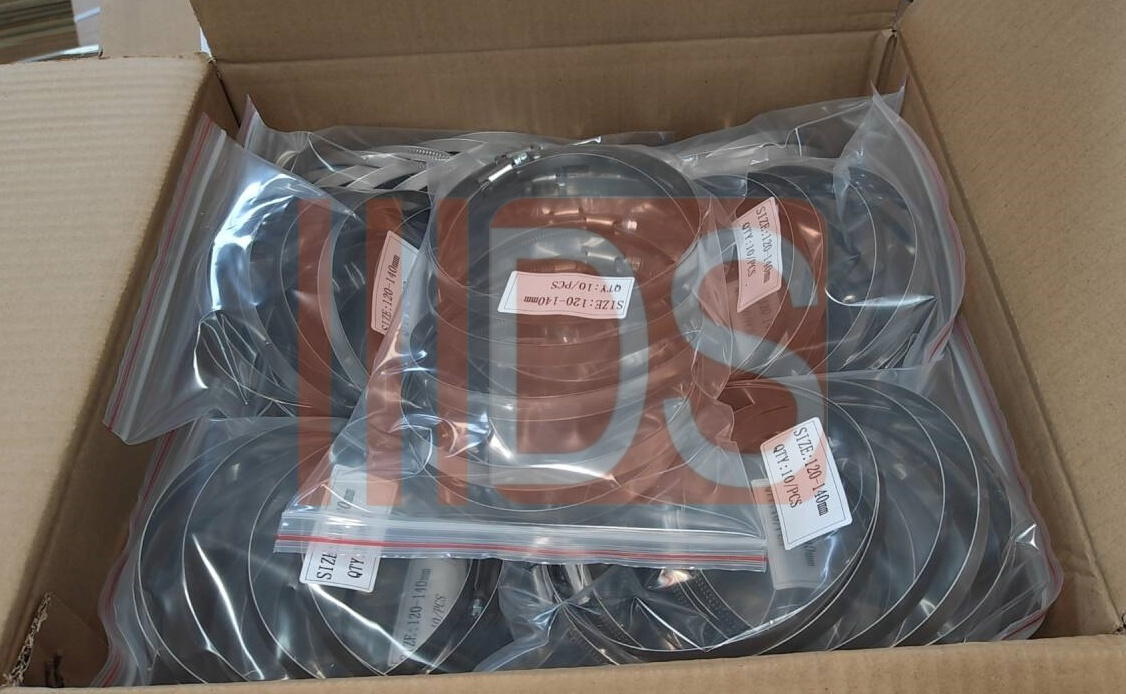
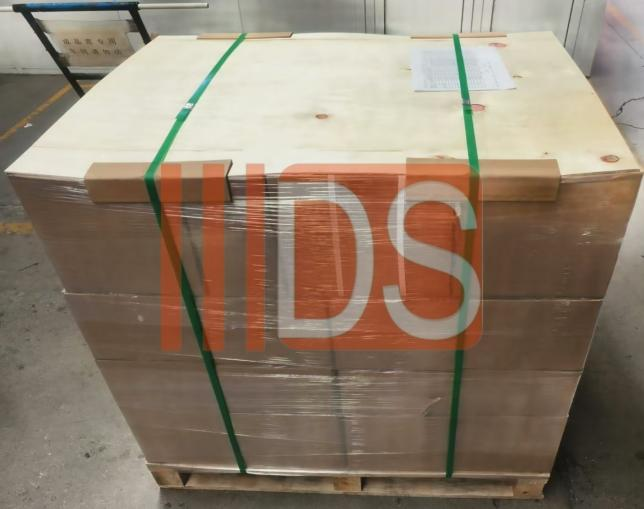
Kartónové balenie alebo balenie v plastovom vrecku, aby sa zabránilo hrdzaveniu počas prepravy a skladovania.
Klasifikácia a identifikácia: Zabaľte podľa špecifikácie a materiálu a označte model, šaržu a dátum výroby.